Titre Meta (58 caractères) : Joints en PTFE massif sur mesure | Fournisseur en gros de joints en PTFE
Méta-description (152 caractères) : Achetez des joints en PTFE massif sur mesure auprès d'un fabricant de joints en PTFE certifié ISO 9001. Gammes de PTFE vierge, chargé et ePTFE, conformes à la norme ASME B16.21 et aux exigences de la FDA, avec un seuil de commande minimum (MOQ) faible.
Slug de l'URL : joints-sur-mesure-en-PTFE-massif-en-gros
Imaginez que votre usine perde huit heures de production un lundi matin. Un raccord à bride à face surélevée de 4 pouces sur une conduite d'acide chlorhydrique a commencé à fuir après le deuxième cycle de chauffage. Vous avez remplacé la bague par une autre bague en PTFE vierge “ aux caractéristiques identiques ”, mais trois équipes plus tard, le raccord fuyait à nouveau : le PTFE s'était glissé sous la contrainte exercée par les boulons jusqu'à ce que la contrainte de contact cède. Pour les ingénieurs et les équipes d'approvisionnement chargées de trouver Joints en PTFE solide, cet écart entre une pièce $2 et un arrêt imprévu $50 000 explique précisément pourquoi les joints en PTFE vendus en gros et sur mesure nécessitent un processus d'approvisionnement plus rigoureux que celui que la plupart des acheteurs leur accordent.
Que sont les joints en PTFE massif, et pourquoi les ingénieurs continuent-ils à les prescrire ?
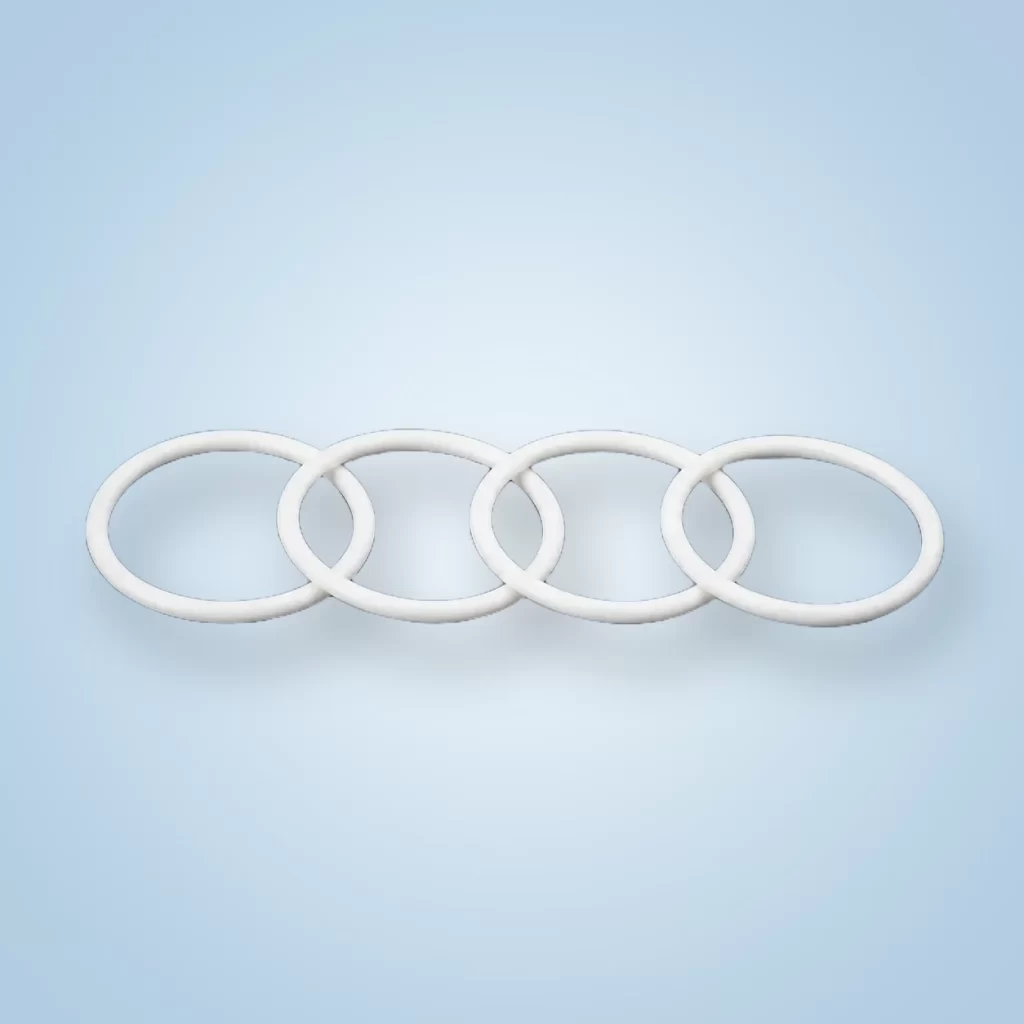
Les joints en PTFE massif sont des anneaux plats, usinés ou découpés à la lame, obtenus à partir de lingots de PTFE (polytétrafluoroéthylène) moulés par compression ou découpés à la lame. feuilles de joint en PTFE vierge. Contrairement aux joints toriques en élastomère ou aux joints métalliques enroulés en spirale, un joint plein en PTFE est constitué de fluoropolymère 100% : il offre une résistance chimique quasi universelle (pH 0–14, à l’exception des métaux alcalins fondus et du fluor élémentaire), une plage de température de fonctionnement allant d’environ −200 °C à +260 °C (−328 °F à +500 °F), et une rigidité diélectrique qui en fait le joint de référence pour les canalisations exposées à des milieux corrosifs, cryogéniques ou de haute pureté.
Le compromis que tout ingénieur doit connaître est la tendance du PTFE à l'écoulement à froid. Comme Ouvrage de référence de Garlock sur l'ingénierie des joints d'étanchéité Il est à noter que le PTFE non chargé “ présente un fluage (glissement) sous des charges relativement faibles, même à température ambiante ” — une propriété qui, plus encore que l’attaque chimique, est à l’origine de la plupart des défaillances sur le terrain.
PTFE vierge, chargé et expansé : choisissez la nuance avant d'établir votre devis
- PTFE vierge Il s'agit d'une résine non chargée de type 100%. Elle offre une pureté et une résistance chimique maximales, mais une résistance au fluage minimale. Idéale pour les applications dans les secteurs agroalimentaire, pharmaceutique, des semi-conducteurs et en présence d'acides agressifs.
- PTFE chargé incorpore du verre, du carbone, du graphite ou du bronze dans la résine afin de limiter le fluage à froid et d’augmenter la résistance à la compression. Notre joints en PTFE renforcé de verre sont couramment utilisés pour les brides et les corps de pompe soumis à des pressions élevées.
- PTFE expansé (ePTFE) Il s'agit d'une feuille poreuse et fibrillée, conçue pour épouser la forme des brides rugueuses ou irrégulières lorsque la charge exercée par les boulons est faible. Parmi les références, on peut citer : Joints en feuille GORE GR décrivent l'ePTFE comme un matériau qui élimine le fluage et le fluage à froid caractéristiques du PTFE classique — à un prix élevé.
Vente en gros ou sur mesure : comment un véritable fabricant de joints en PTFE devrait établir un devis pour votre commande
Les acheteurs se répartissent généralement en deux catégories. Joints en PTFE en gros des tailles de catalogue moyennes et reproductibles (anneaux ASME B16.5 Classe 150/300 de ½″ à 24″) au prix dédouané, avec des délais de livraison prévisibles. Joints sur mesure en PTFE massif désigne des dimensions extérieures, intérieures ou d'épaisseur non standard, des charges spéciales, des bords encapsulés ou une identification imprimée conformément à un plan.
Un professionnel compétent Fabricant de joints en PTFE devrait prendre en charge les deux étapes au sein d’un même site certifié ISO 9001 : découpe à partir d’une feuille vierge, tournage CNC des bagues ou découpe à l’emporte-pièce selon un plan, et fournir un rapport d’essai des matériaux avec chaque lot. Si votre fournisseur ne propose qu’un seul type de bague blanche et n’est pas en mesure de préciser la nuance de résine, la teneur en charge ou la méthode d’essai de déformation rémanente après compression, vous achetez un produit de base, et non un joint d’étanchéité. Pour une présentation plus détaillée de la production à partir de plans, consultez notre guide d’accompagnement Guide d'approvisionnement en joints en PTFE massif.
Les six questions que tout acheteur devrait se poser avant de passer commande
Après plus de 15 ans passés à établir des devis pour des clients des secteurs de la chimie, de l'agroalimentaire, des semi-conducteurs et des équipementiers, nous constatons que les mêmes erreurs reviennent sans cesse. Posez ces six questions dès le départ.
1. À quelle température et à quelle pression le raccord sera-t-il réellement soumis ?
Le PTFE vierge solide atteint sa limite à environ 260 °C en fonctionnement continu ; au-delà de cette température, ou lorsque les pressions au niveau des brides dépassent environ 20 bars, le fluage devient un problème de conception. Il convient de toujours réduire la pression nominale en cas d'utilisation cyclique et de vérifier si la bride est à face surélevée ou à face plane.
2. Dois-je commander selon les cotes de la norme ASME B16.21 ?
ASME B16.21 définit les types, les dimensions, les matériaux, les tolérances et le marquage des joints plats non métalliques utilisés avec les brides conformes aux normes B16.5 et B16.47. Si votre projet concerne des brides ASME, le fait de spécifier la norme B16.21 en indiquant la taille et la classe permet d’éviter 90% de problèmes d’ajustement.
3. Avez-vous besoin d'une conformité aux normes de la FDA ou aux normes relatives au contact alimentaire ?
En ce qui concerne les contacts avec les denrées alimentaires, les produits pharmaceutiques ou les cosmétiques, la norme de référence américaine applicable est FDA 21 CFR 177.1550, qui concerne les résines perfluorocarbonées destinées à un contact alimentaire répété. Demandez au fournisseur une attestation de conformité à jour ainsi que la traçabilité des lots de résine — ne vous contentez pas de la mention “ blanc de qualité alimentaire ”.”
4. Quels sont, concrètement, la quantité minimale de commande (MOQ) et le délai de livraison ?
Les joints pleins sont fabriqués sur commande : les échantillons sont généralement expédiés sous 3 à 5 jours, et la production sous 7 à 15 jours, selon la taille et la charge. Les programmes à faible quantité minimale de commande (MOQ) permettent aux petits équipementiers de réaliser des prototypes sans s'engager à acheter des milliers de joints — ce que les catalogues des marques A et C proposent rarement sans frais de mise en place.
5. Faut-il choisir du « Virgin », du « filled » ou de l'ePTFE pour cette bride ?
Si la bride est usée, présente des piqûres ou n'est pas conforme aux normes, joints en PTFE expansé Ils s'adaptent bien mieux que les tôles pleines rabotées. Si la pression et la température sont élevées, optez pour des tôles chargées. Si la pureté est une exigence incontournable, privilégiez les tôles vierges. Il n'existe pas de nuance “ idéale ” en soi.
6. Quelle doit être l'épaisseur du joint ?
Les joints plus épais s'adaptent mieux, mais se relâchent plus rapidement. La plupart des raccords à bride à face surélevée utilisent du PTFE massif de 1/16″ (1,5 mm) ou 1/8″ (3 mm) ; les brides de grande taille, irrégulières ou revêtues de verre utilisent souvent du ruban de 1/8″ ou de l'ePTFE. Respectez la norme relative aux brides et la fiche de couple fournie par le fournisseur de l'équipement.
Comment les marques A, B et C se comparent-elles dans la pratique ?
Nous ne citerons pas de noms, mais après avoir comparé trois marques de catalogues d’importation, la tendance est constante. La marque A fournit des bagues vierges bon marché dont l’épaisseur de la feuille est irrégulière — ce qui convient pour l’eau à basse pression, mais présente un risque pour les applications acides. La marque B met fortement en avant l“” ePTFE » dans sa communication, mais le matériau est en réalité un ruban expansé calandré vendu à un prix élevé, avec comportement de fluage-relaxation qui ne correspond pas à l’ePTFE véritablement orienté. La marque C propose une large gamme de produits, mais ne peut pas traiter les plans ne correspondant pas aux dimensions standard.
La leçon à retenir est que le prix à l'unité n'est pas un bon indicateur. Un joint qui dure 12 mois contre six mois représente une différence de 200% en termes de coût total, même si le prix d'achat initial ne diffère que de 15%. Une étude de cas sur DuPont Cela illustre bien les conséquences d'une telle erreur : les joints en PTFE d'un capteur de processus devaient être remplacés tous les 6 à 12 mois, car la manque d'élasticité de ce matériau ne lui permettait pas de supporter les cycles thermiques.
Foire aux questions
Q1. Quelle est la plage de températures et de pressions des joints en PTFE solide ?
Le PTFE vierge solide est généralement homologué pour une plage de température comprise entre −200 °C et +260 °C (−328 °F à +500 °F). La résistance à la pression dépend de la charge, de l'épaisseur, de l'état des brides et de la charge exercée par les boulons ; à titre indicatif, la résistance d'une feuille non chargée est inférieure à environ 20 bars à température ambiante, avec une réduction de la résistance à des températures élevées.
Q2. Quelle est la différence entre les joints en PTFE vierge, chargés et expansés ?
Le Virgin est une résine pure : pureté maximale, résistance chimique optimale, fluage maximal. Les grades chargés associent du verre, du carbone, du graphite et du bronze pour offrir une meilleure résistance au fluage et à la compression. Le PTFE expansé (ePTFE) est une feuille poreuse fibrillée qui épouse les brides irrégulières sous une faible charge de boulonnage.
Q3. Pouvez-vous fabriquer des joints en PTFE massif sur mesure d'après mon plan, et respectez-vous la norme ASME B16.21 ?
Oui. Nous usinons par commande numérique et découpons des bagues selon le diamètre extérieur, le diamètre intérieur et l'épaisseur que vous nous indiquez, avec différentes options de matériau de remplissage et de couleur. Nous disposons en stock des dimensions standard conformes à la norme ASME B16.21 ; pour les plans sur mesure, nous établissons un devis en précisant les tolérances et la nuance du matériau.
Q4. Quels sont la quantité minimale de commande (MOQ) et le délai de livraison habituel ?
Les échantillons sont expédiés sous 3 à 5 jours ; la production prend entre 7 et 15 jours après validation du dessin. Un quantité minimale de commande (MOQ) réduite est proposée pour les projets sur mesure ; les prix des formats standard du catalogue sont calculés en fonction du volume commandé.
Q5. Vos joints en PTFE sont-ils conformes aux normes de la FDA pour une utilisation dans les secteurs alimentaire et pharmaceutique ?
Le PTFE vierge peut être fourni conformément aux exigences de la norme FDA 21 CFR 177.1550 relatives au contact alimentaire, avec traçabilité des lots et rapport d’essai du matériau. Les grades chargés doivent être validés au cas par cas, car les charges peuvent ne pas être homologuées pour le contact alimentaire.
Q6. Comment choisir l'épaisseur du joint pour ma bride ?
Pour les brides ASME à face surélevée standard, on utilise généralement du PTFE massif d’une épaisseur comprise entre 1/16″ et 1/8″. Pour les brides rugueuses, piquées ou non standard, il est préférable d’utiliser un PTFE plus épais (1/8″, 3 mm) ou de l’ePTFE. Respectez toujours la norme relative aux brides ainsi que les spécifications de couple de serrage fournies par le fabricant de l’équipement.
Avertissement
Le contenu du présent article est fourni à titre d'information générale uniquement et ne constitue en aucun cas un conseil en matière d'ingénierie, de conception ou d'approvisionnement. Le choix effectif d'un joint doit être validé par un ingénieur en mécanique ou en procédés qualifié, en fonction des fluides, de la pression, de la température, de la géométrie des brides et des normes applicables. Reportez-vous toujours aux normes ASME, ASTM, FDA et aux normes industrielles en vigueur, et consultez votre fabricant de joints en PTFE pour obtenir des recommandations spécifiques à votre application.